Materiaal
Verenstaal 65Mn
- Hardheid
- HRC 40-48
- Oppervlaktebehandeling
- Zwart oxide / fosfaat / Dacromet / verzinken
- Opmerkingen
- Meest voorkomende; balanceert lente en beet
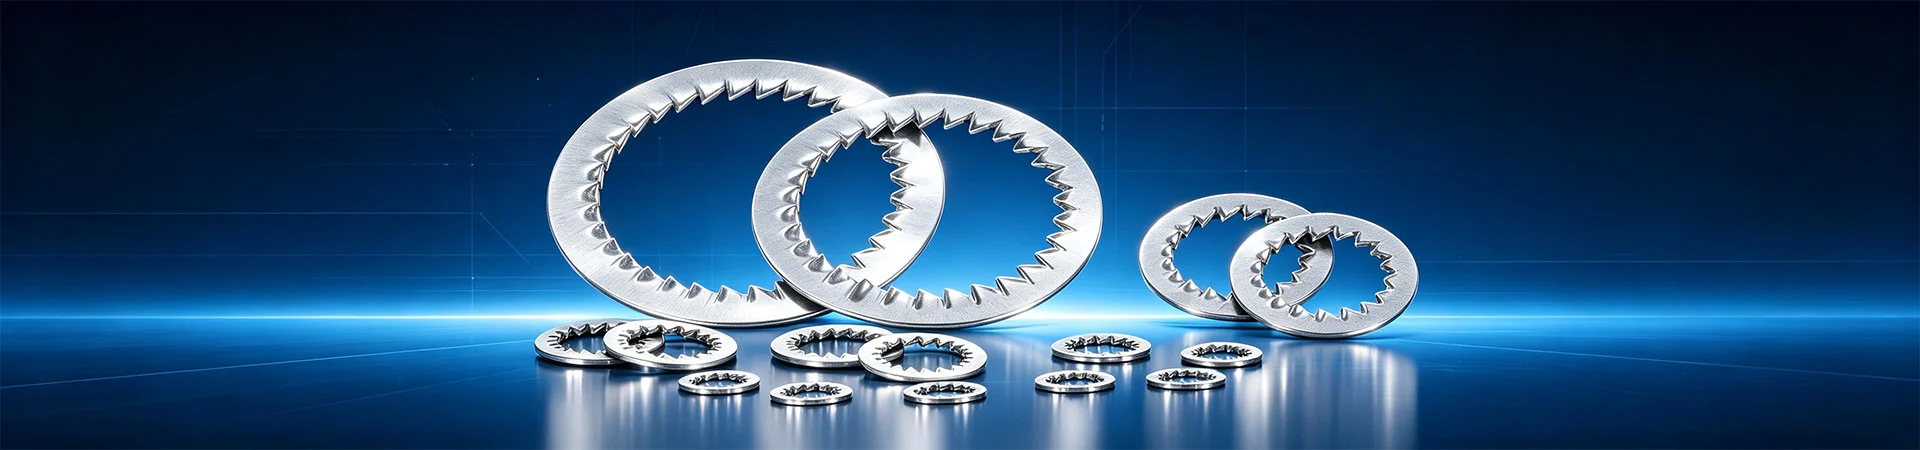
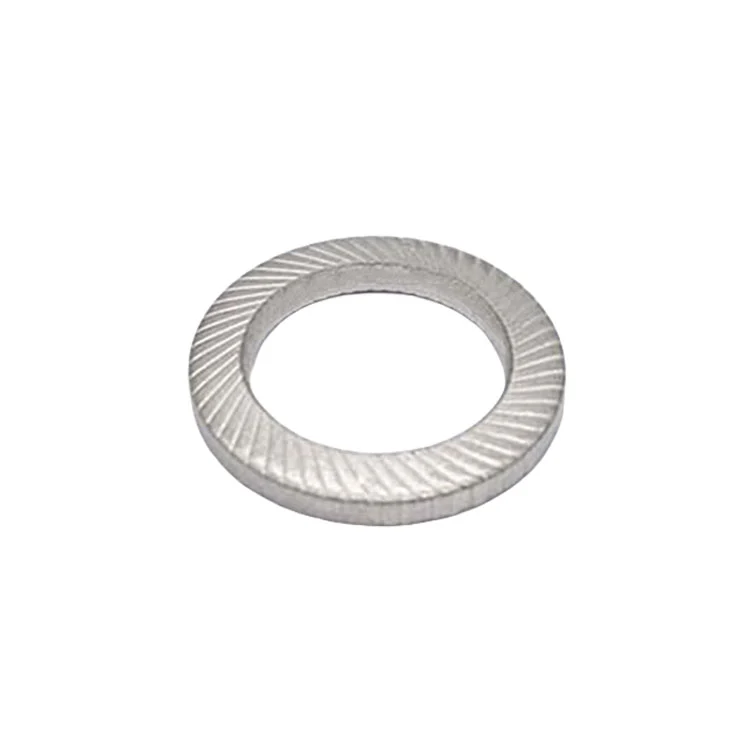
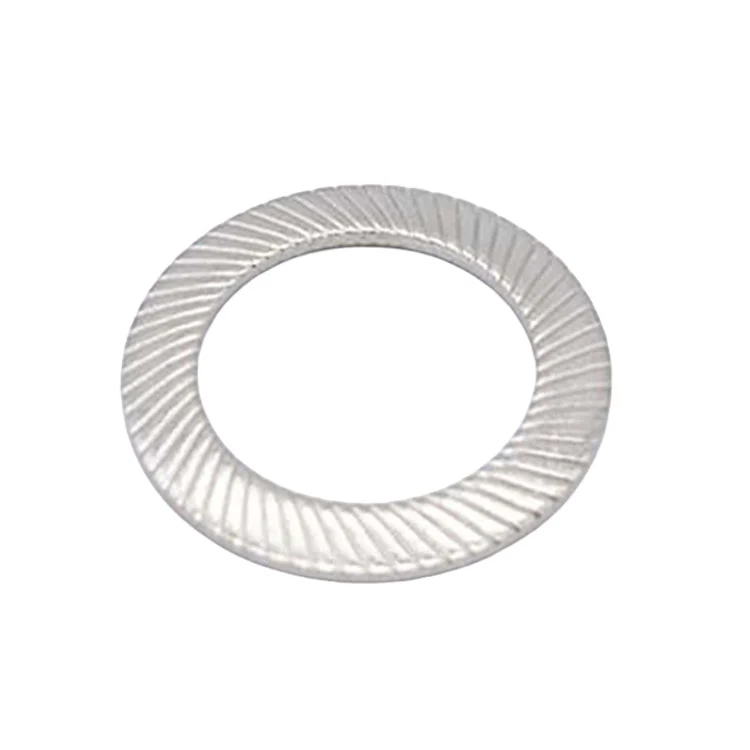
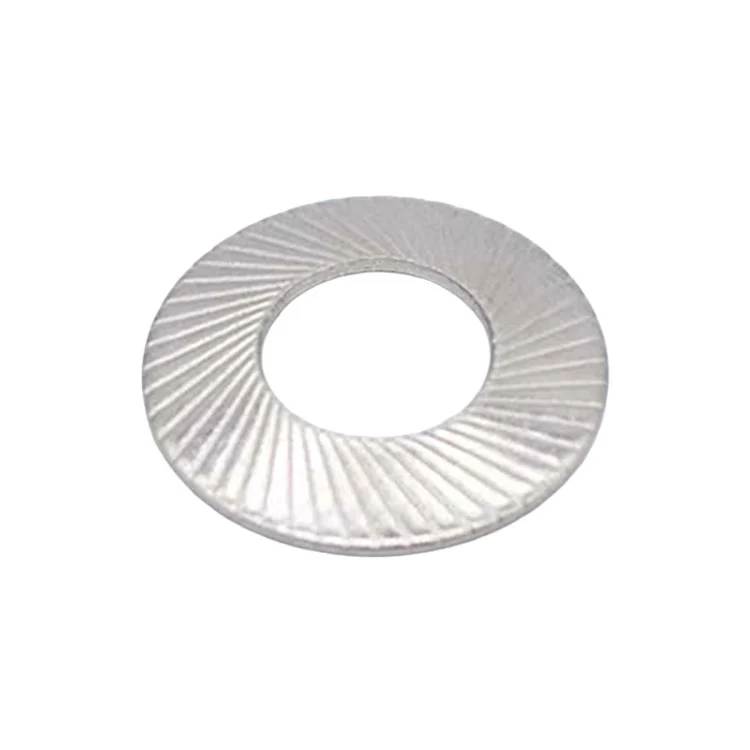
Veiligheidsveerringen (DIN 9250), ook wel conische gekartelde ringen genoemd, zijn een onderdeel uit één stuk: een platte ring wordt in één pershandeling gevormd tot een ondiepe kegelvorm (schotel) en krijgt radiale vertandingen aan de boring of aan de buitenrand. Zhenhua backs the range with in-house tooling and30–400 tonononder drukkenIATF 16949, dat wereldwijd Tier-2/Tier-3-kettingen en exportprogramma's voor de automobielsector levert.
Veiligheidsveerringen (DIN 9250), ook wel conische kartelringen genoemd, bestaan uit één stuk: een platte sluitring wordt in één pershandeling gevormd tot een ondiepe kegelvorm en voorzien van radiale vertandingen aan de boring of aan de buitenrand.
De positionering is nauwkeurig: het levert zowel de anti-rotatiebeet van een tandring als de aanhoudende voorspanning van een veerring, maar is toch veel eenvoudiger en goedkoper dan een gepaarde wigring (DIN 25201) en vereist geen oriëntatie tijdens de montage. Dat maakt het een sterke oplossing voor assemblagelijnen met grote volumes, kleine schroefdraden, dunne platen en zachtere materialen.
De S / VS / L-serie onder DIN 9250 is wat kopers moeten onderscheiden:
| Serie | Kegelhoogte (ca.) | Karakter | Typisch gebruik |
|---|---|---|---|
| S | Laag (ca. 0,8-1,2 mm) | Kleine axiale flexibiliteit, stijver | Stijve verbindingen, metaal-op-metaal, strak omhulsel |
| VS | Medium | Evenwicht tussen naleving en vergrendeling | De meest algemene serie; machines en elektriciteit |
| L | Hoog (ca. 1,5-2,5 mm) | Lange elastische veerweg, sterke compensatie | Zachte materialen, dunne plaat, groot thermisch verschil |
Belangrijk:S / VS / L mogen nooit gemengd worden. Het gebruik van verschillende kegelhoogtes in één verbinding leidt tot een inconsistente voorspanning over de bouten, een ongelijkmatige verdeling van de belasting en mogelijk vroegtijdig falen van individuele bevestigingsmiddelen.
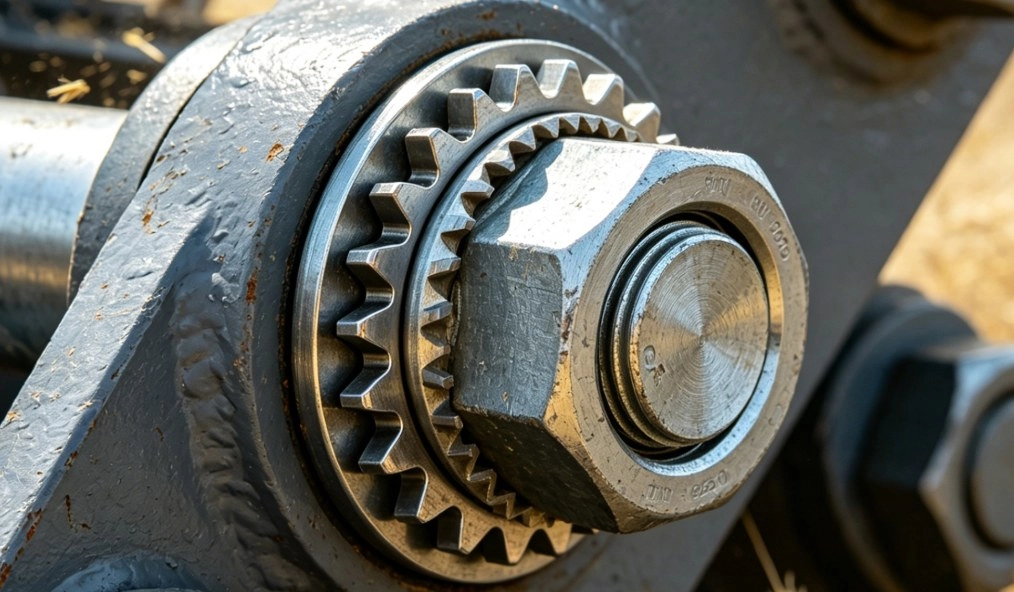
Een veiligheidsslotring vergrendelt via twee onafhankelijke paden - en dit is wat hem onderscheidt van andere ringen:
Pad één: de tanden bijten.Radiale kartels bij de boring drukken tijdens het vastdraaien in de boutkop of het moerlagervlak en in het passende deel, waardoor een anti-rotatieweerstand ontstaat. Deze functie komt overeen met een tandveerring en elimineert de rotatievrijheid.
Pad twee: de kegel slaat elastische energie op.Dit is het echte onderscheid. In vrije toestand is de ring conisch; tijdens het aanspannen wordt de kegel afgevlakt, waardoor het materiaal elastisch vervormt en energie wordt opgeslagen. Elke daaropvolgende micro-afzetting als gevolg van trillingen of dimensionale veranderingen als gevolg van thermische cycli wordt gecompenseerd doordat de kegel de opgeslagen energie vrijgeeft, waardoor de boutspanning binnen het effectieve bereik blijft.
Waarom de combinatie ertoe doet.Een gewone tandring (DIN 6797) verliest zijn terugvering zodra deze is afgevlakt, zodat elke micro-afzetting van het gewrichtsbloedingen direct wordt voorgespannen. Een gewone veerring (DIN 127) heeft geen tanden en is dus slecht bestand tegen rotatie. De veiligheidsveerring lost zowel het anti-rotatie- als het voorspanningsbehoud op, waardoor een goede balans ontstaat tussen stukkosten en montagegemak.
In tegenstelling tot de gepaarde wigring.Een wigring vergrendelt geometrisch en heeft de hoogste borgingsgraad, maar moet gepaard worden, is oriëntatiegevoelig en kost meer. Een veiligheidsveerring is uit één stuk, oriëntatievrij en goedkoper, geschikt voor montage in grote volumes. Zwaar uitgevoerd of veiligheidskritisch: kies voor een wig. Algemeen gebruik of groot volume: kies voor veiligheid. Dat is ons standaardadvies.
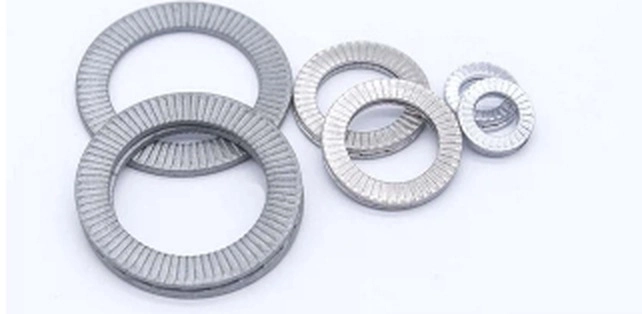
Vertanding lay-outs:
| Type karteling | Beschrijving | Typisch gebruik |
|---|---|---|
| Interne tanden | Tanden bij de boring, die in de boutkop of het moerlagervlak bijten | Meest voorkomende; flens- en zeskantbouten |
| Externe tanden | Tanden aan de buitenrand, bijtend in het parende deel | Zachte materialen; beschermt het gebied rond het schroefdraadgat |
| Intern + extern | Tanden aan beide randen voor een tweezijdige beet | Hoge trillingen; maximale anti-rotatie |
| Afdichtingscombinatie | Sluitring gecombineerd met een rubber/EPDM afdichting | Vergrendeling plus gezichtsafdichting |
Veel voorkomende maten:gebaseerd op nominale draad van M2,5 tot M20, waarbij kleine maten (M3-M10) de dichtste toepassingsband zijn. ID, OD, dikte en kegelhoogte zijn volgens DIN 9250 of klanttekening.
Inch- en speciale maten:UNC/UNF-serie, niet-standaard ID/OD (bijvoorbeeld om overeen te komen met een flensvlak) en vergrote OD (om het lageroppervlak te spreiden) kunnen allemaal volgens tekening worden gebouwd.
Controlelijst voor orderbevestiging:(1) serie (S / VS / L); (2) type vertanding (intern / extern / beide); (3) of de ID moet worden aangepast aan de bouttolerantie; (4) oppervlaktebehandeling; (5) één productiebatch per bestelling - consistentie van de kegelhoogte zorgt voor consistentie van de voorbelasting.
*Alle afmetingen in millimeters (mm)*
| MAAT | d1 | d2 | s | h | Kg/1000 stuks | Voor schroeven van | ||
|---|---|---|---|---|---|---|---|---|
| min | maximaal | mm | inch | |||||
| S 1.6 | 1.7 | 3.2 | 0.35 | 0.38 | 0.60 | 0.013 | 1.6 | — |
| S2 | 2.2 | 4 | 0.35 | 0.39 | 0.60 | 0.021 | 2 | — |
| S 2,5 | 2.7 | 4.8 | 0.45 | 0.49 | 0.90 | 0.039 | 2.5 | — |
| S 3 | 3.2 | 5.5 | 0.45 | 0.51 | 0.90 | 0.049 | 3 | 3/8" |
| S 3,5 | 3.7 | 6 | 0.45 | 0.52 | 0.90 | 0.055 | 3.5 | — |
| S 4 | 4.3 | 7 | 0.5 | 0.59 | 1.00 | 0.085 | 4 | 5/32" |
Veiligheidsringen vereisen zowel elasticiteit als hardbaarheid: de kegel moet terugveren nadat hij is platgedrukt, en de tanden moeten hard genoeg zijn om te bijten.
Opmerkingen over oppervlaktebehandeling:
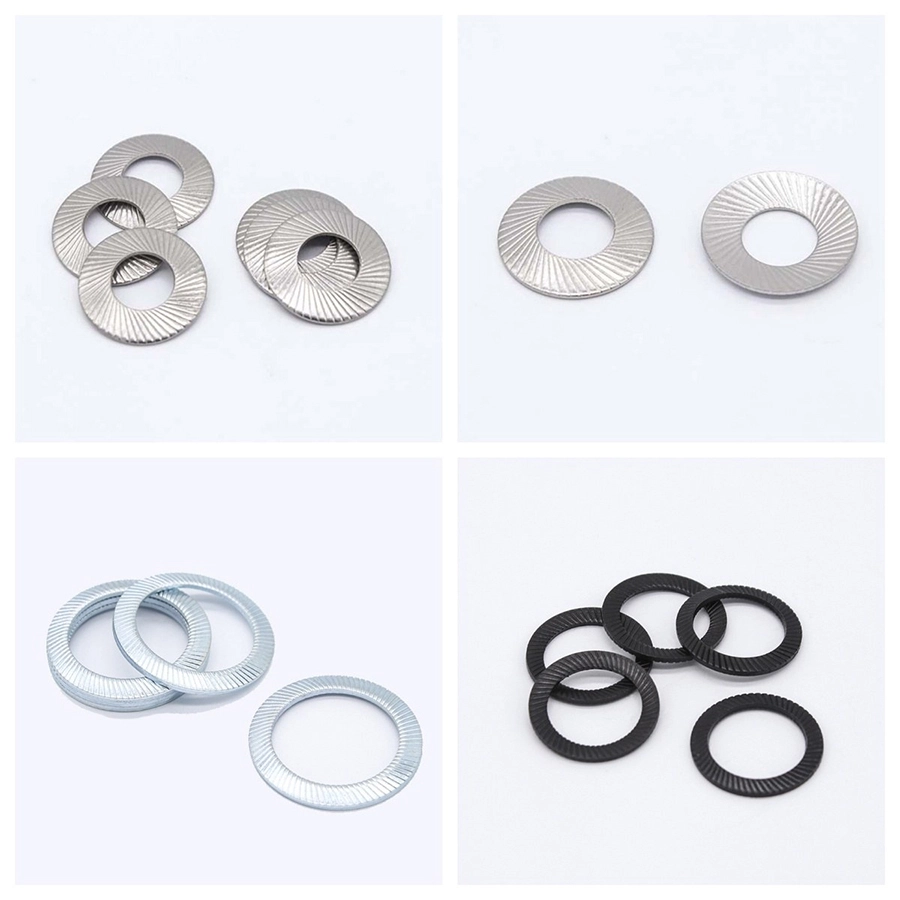
- Dacromet / zink-aluminiumvlokken: beste corrosiebescherming zonder risico op waterstofverbrossing - de voorkeurscoating voor geharde veiligheidsringen. Een dunne film (6-10 um) vermindert de tandbeet niet noemenswaardig.
- Zwart oxide/fosfaat: dunste film (1-3 um) en minste effect op de tandgeometrie; matige corrosiebestendigheid, geschikt voor binnen of waar olie aanwezig is.
- Verzinken: lage kosten, mooi uiterlijk, maar geharde delen moeten bros worden. Veiligheidsringen staan onder langdurige trekspanning, dus een vertraagde breuk door waterstofverbrossing is een reëel risico. Daarom dringen wij aan op ontbrosing van geharde onderdelen.
- Thermisch verzinken wordt niet aanbevolen: een dikke zinklaag vult de kartelvalleien, waardoor de beetdiepte afneemt en de vergrendeling aanzienlijk wordt verzwakt.
Waar onze inspectie zich op richt:
- Kegelhoogte en de consistentie ervan- de allerbelangrijkste dimensie op dit onderdeel. Het stelt de elastische veerweg en de terugveerkracht in, en een grote spreiding binnen een batch veroorzaakt direct een inconsistente geïnstalleerde voorspanning. Wij bemonsteren de kegelhoogte batch voor batch en registreren de verdeling.
- Vertanding integriteit- consistente tandhoogte, geen afgebroken punten of bramen; een ontbrekende tand zorgt voor een blinde vlek in de beet.
- Hardheid- moet voldoen aan zowel "tanden kunnen bijten" als "kegel kan terugveren"; te hard is broos, te zacht maakt de tanden plat.
- Geen voorafvlakking- afgewerkte onderdelen moeten conisch blijven. Als ze platgedrukt worden tijdens het verpakken of transporteren (bijvoorbeeld door gestapeld gewicht), is de elasticiteit al opgebruikt en zullen ze na montage niet meer terugveren.
Veelvoorkomende faalmodi:
- Afgevlakt zonder terugvering- meestal is het materiaal te hard, verbrossing na een warmtebehandeling of worden delen tijdens het transport verbrijzeld.
- Tanden zakten in- onvoldoende hardheid, of aanhaalmoment ver boven de ontwerpwaarde.
- Inconsistente voorbelasting- brede kegelhoogteverspreiding in de batch, of S / VS / L gemengd op de lijn.
- Vertraagde fractuur- geharde delen geplateerd zonder ontbrosing, die uren tot dagen na montage bezwijken onder aanhoudende trekbelasting. Dit is de gevaarlijkste en gemakkelijkst over het hoofd geziene mislukking.
Proceskwaliteitscontrole - zes poorten
Verificatie van inkomend materiaal:elke spoel wordt op de elementanalysator gecontroleerd op samenstelling, waarbij de dikte, specificaties en batchdocumenten worden bevestigd; klanten kunnen elk batchnummer traceren.
Eerste artikelinspectie:De belangrijkste afmetingen, tand-/clipgeometrie en het uiterlijk worden na elke opstelling gecontroleerd voordat de continue productie wordt vrijgegeven.
Patrouille tijdens het proces:controles op het wisselen van bakken plus een patrouilleronde elke 2-3 uur; elke abnormaliteit stopt de pers en plaatst de huidige en vorige batches in quarantaine.
Herverificatie na de behandeling:Warmtebehandeling en oppervlaktebehandeling – inclusief uitbesteed werk dat terugkeert naar de fabriek – worden batch voor batch opnieuw gecontroleerd op hardheid, filmopbouw en uiterlijk.
Screening van afgewerkte onderdelen:vision-inspectie plus 100% handmatige snelsortering indien nodig, gericht op cosmetische defecten en gemengde onderdelen.
Traceerbaarheid van batches:batch-/ordernummers van klanten zijn gekoppeld aan grondstof- en productiebatches; kwaliteitsgegevens worden met de goederen meegeleverd.
Selectielogica:bepaal eerst de draadmaat en kies vervolgens de reeks van verbindingsstijfheid - stijve metaal-op-metaalverbindingen nemen S of VS; dunne plaat, zachte materialen of verbindingen met een aanzienlijk thermisch verschil nemen L (lange elastische beweging, sterke compensatie). Voor hoge trillingen specificeert u de interne + externe vertanding voor maximale anti-rotatie.
Installatieopmerkingen:
- Oriëntatie:bij een sluitring met binnentanden gaat het gekartelde vlak naar de boutkop of het moerlagervlak; bij een externe tandring gaat het naar het passende deel. Het omkeren ervan verzwakt de beet.
- Koppel:moet voldoende zijn om de kegel plat te maken - dat is onderdeel van de ontwerpbedoeling. Door te weinig aandraaien wordt de kegel niet afgevlakt, wordt er geen elasticiteit vastgesteld en neemt de vergrendelingsprestatie scherp af.
- Alleen per stuk:de veiligheidsring is ontworpen om alleen te worden gebruikt. Stapel het nooit met een ander type sluitring, omdat dit het contact met het kegelvlak zou verbreken.
- Herbruikbaarheid:veiligheidsborgringen zijn niet bedoeld voor hergebruik. Na verwijdering kan de kegel permanent zijn vastgezet en de terugvering verloren hebben, en de bestaande bijtsporen verminderen de grip op de tweede installatie. Dit is de duidelijke taakverdeling ten opzichte van de herbruikbare wigring.
- Paringsoppervlak:vermijd een harde oppervlakteverharde laag; het oppervlak moet schoon zijn en er mag geen dikke laag op zitten, anders kunnen de tanden niet bijten.
Deze vragen komen uit daadwerkelijke buitenlandse onderzoeken, gerangschikt op frequentie. Als uw toepassing er niet tussen staat, stuur ons dan direct de tekening of toepassingsgegevens.
Het belangrijkste verschil is de kegel. DIN 6797 is vlak: de tanden zijn bestand tegen rotatie, maar er is geen elasticiteit. De veiligheidsveerring (DIN 9250) is conisch gevormd, waardoor bij het aandraaien energie in de kegel wordt opgeslagen die het voorspanningsverlies continu compenseert. Kortom: een tandenring is bestand tegen rotatie; een veiligheidsring is bestand tegen rotatie en houdt de voorspanning vast.
Door de stijfheid van het gewricht. Stijve metaal-op-metaalverbindingen nemen S (lage kegel) of VS (middelgrote kegel). Dunne plaat, zachte materialen of verbindingen met een aanzienlijk thermisch verschil nemen L (hoge kegel, lange elastische slag). VS is de gebruikelijke standaard voor algemene machine- en elektrische werkzaamheden.
Nee. Verschillende kegelhoogtes betekenen verschillende elastische verplaatsingen; het mengen ervan in één verbinding zorgt voor een inconsistente voorspanning over de bouten en een ongelijkmatige verdeling van de belasting. We verzenden specifiek vanuit één productiebatch, zodat klanten dit kunnen vermijden.
Niet aanbevolen. De kegel wordt bij de eerste montage afgeplat en kan na verwijdering permanent worden verhard, waardoor de terugvering wordt verminderd; de bestaande bijtsporen verzwakken ook de grip op een tweede installatie. Wanneer een verbinding herhaaldelijk wordt geopend, raden wij in plaats daarvan de herbruikbare wigveerring (DIN 25201) aan.
Omdat de kegelhoogte de elastische veerweg en de terugveerkracht direct bepaalt. Een grote spreiding binnen een batch zorgt voor een zichtbaar verschillende voorspanning van bout tot bout, wat onder trilling tot uiting komt doordat individuele bouten als eerste loskomen. We bemonsteren de kegelhoogte batch voor batch en houden de distributiegegevens bij.
Dat doet het. Hoe dikker de film, hoe ondieper de beet. Wij adviseren Dacromet (goede corrosiebestendigheid, geen waterstofbrosheid, dunne film) of zwartoxide/fosfaat (dunste film), en thermisch verzinken raden wij af. Als verzinken is gespecificeerd, moeten geharde onderdelen worden ontbroseerd om vertraagde breuk te voorkomen.
De meeste standaardmaten worden geaccepteerd vanaf 10.000 stuks, met kleinere minima voor kleine maten in grote oplagen. Aangepaste kartels, kegelhoogtes of materialen vereisen een beoordeling van de gereedschappen en het volume. De levertijd wordt bij bestelling bevestigd volgens het schema.
Ja. Ons interne gereedschapsteam kan op maat gemaakte ID, OD, dikte, aantal tanden, tandvorm en kegelhoogte volgens tekening produceren, en we kunnen terugwerken van de door u vereiste voorspanning naar een geschikte kegelhoogte en materiaalhardheid. Normaal gesproken bevestigen we een DFM-tekening voordat we de matrijs snijden.
Een veiligheidsveerring ziet eruit als een standaardonderdeel, maar bij assemblage van grote volumes bepalen de consistentie van de conushoogte en batchstabiliteit het montageresultaat. Wanneer u een offerte aanvraagt, dient u het volgende te vermelden: draadmaat, vereiste serie (S/VS/L), vertandingsvereiste, materiaal en dikte van het passende onderdeel en het vereiste montagekoppel.
Contactopmerking:Standaard S / VS / L-serie en niet-standaard maten kunnen worden opgegeven; Inspectierapporten voor tandgeometrie en kegelhoogte zijn op aanvraag verkrijgbaar. Prijs en levertijd zijn afhankelijk van de definitieve verkoopbevestiging.
Deze drie invoergegevens zijn voor ons voldoende om de matrijsdekking, het materiaal, de afwerking en de levering te bevestigen.Op maat gemaakte veiligheidsborgringen gaan van tekening naar prototype met behulp van interne matrijzen.
✅ Ontvang een gratis monster!! Neem vandaag nog contact met ons op
✅ Wij nemen binnen 24 uur contact met je op